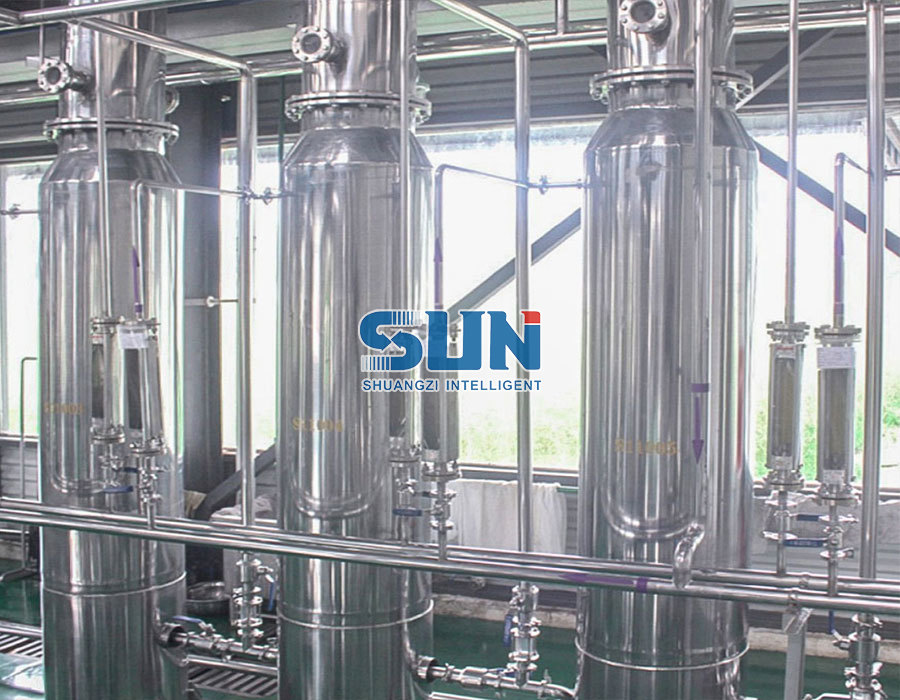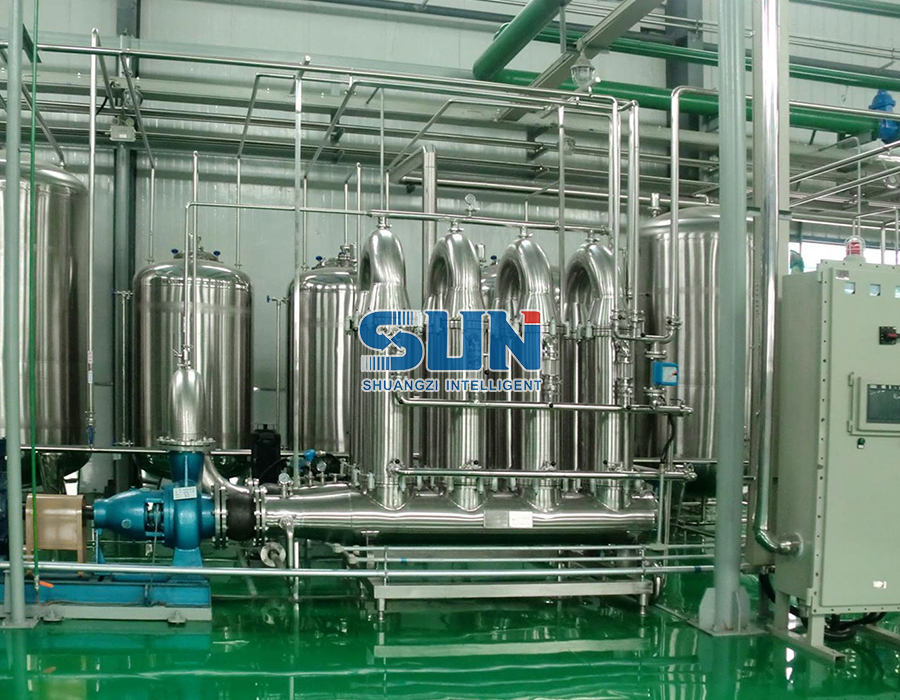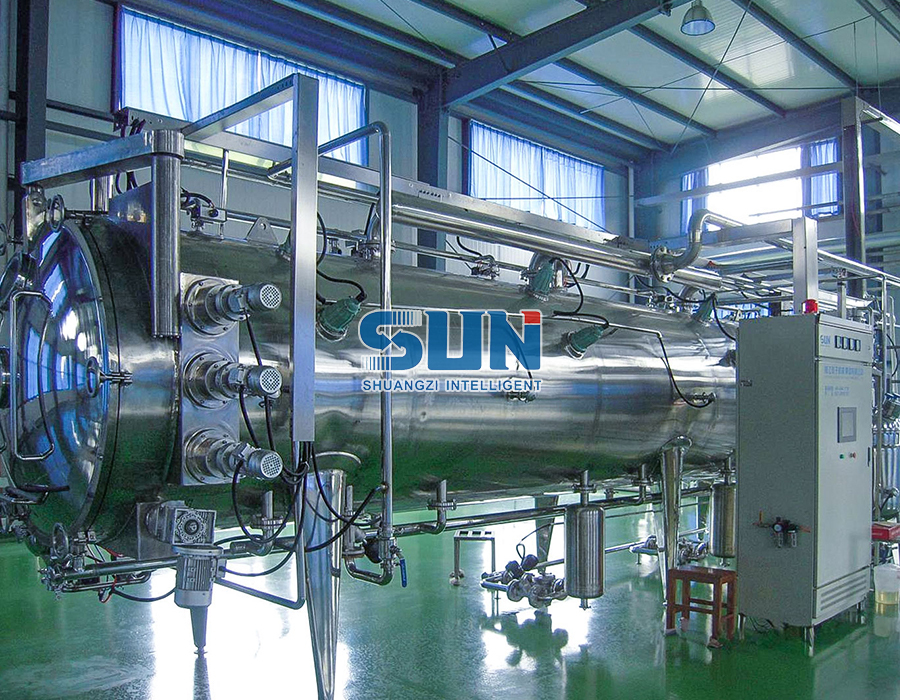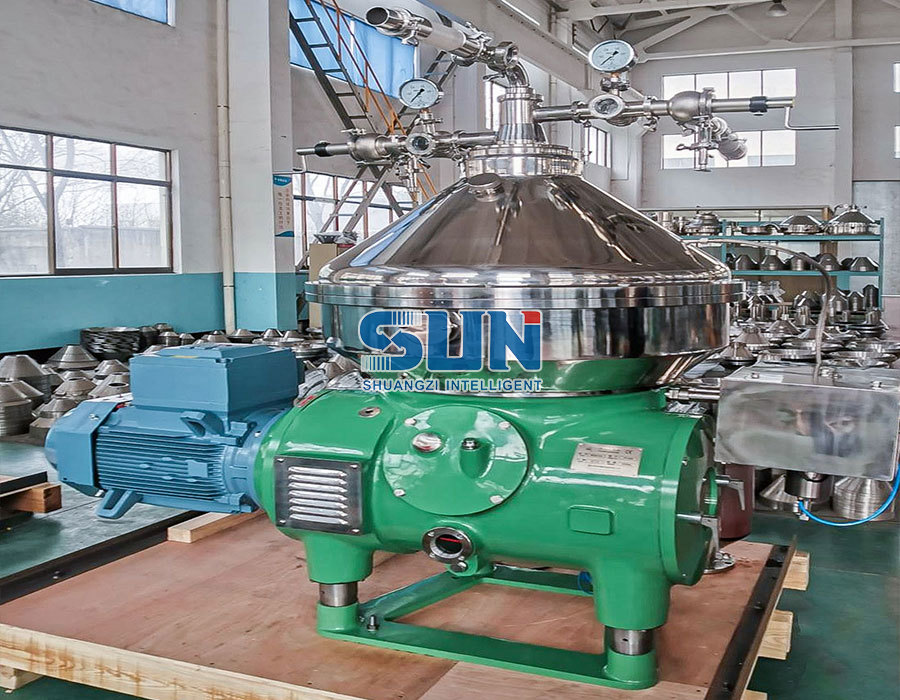

یک خط استخراج سه تنی در روز سه شنبه تخلیه می شود، لوله گذاری در دو هفته تمام می شود و سپس مهندس راه اندازی بسته صلاحیت را می خواهد. هیچ مشخصات مورد نیاز کاربر با معیارهای پذیرش قابل اندازهگیری، هیچ سابقه بررسی صلاحیت طراحی وجود ندارد و گواهیهای کالیبراسیون برای سنسورهای دمای ژاکت 0 تا 150 درجه سانتیگراد را پوشش میدهد در حالی که فرآیند در دمای 45 درجه سانتیگراد تحت خلاء اجرا میشود. تجهیزات کار می کند. پروژه همچنان متوقف می شود.
اعتبار سنجی تجهیزات زنجیره ای از تصمیمات مستند است که قبل از سفارش خرید شروع می شود و تنها زمانی که دستگاه بازنشسته شود به پایان می رسد. دنباله را به درستی دریافت کنید، و صلاحیت تبدیل به یک روال بررسی و آزمون می شود. اشتباه بگیرید و همان کار سه بار با سه برابر هزینه در حالی که تولید منتظر می ماند تکرار می شود. آنچه در زیر می آید از سمت ساخت تجهیزات آن جدول نوشته شده است، زیرا معمولاً بیشترین تاخیر از آنجا منشأ می گیرد.
صلاحیت، اعتبارسنجی و قوانین پشت هر دو
دو اصطلاح در سایت به جای یکدیگر مورد استفاده قرار می گیرند و زمانی که حسابرس پرونده را باز می کند، تفاوت مهم است. صلاحیت برای تجهیزات اعمال می شود: شواهد مستندی مبنی بر اینکه یک ماشین به درستی طراحی شده، به درستی نصب شده است، همانطور که در نظر گرفته شده است کار می کند و به طور مداوم کار می کند. اعتبار سنجی برای فرآیندی که تجهیزات پشتیبانی میکنند اعمال میشود: شواهد مستندی مبنی بر اینکه این فرآیند بهطور تکرارپذیر موادی را به دست میآورد که با مشخصات آن مطابقت دارد. اعتبار سنجی تجهیزات، چتری است که هر دو را پوشش می دهد، و در کارخانه های تحت نظارت، نیمه سخت افزاری معمولاً نیمه آسان تر برای اثبات است.
انتظارات مبهم نیست. در ایالات متحده، 21 CFR 211.63 به تجهیزات نیاز دارد که طراحی، اندازه و مکان مناسب برای استفاده مورد نظر خود داشته باشند، در حالی که 211.67 تمیز کردن و نگهداری را پوشش می دهد. ضمیمه 15 اتحادیه اروپا GMP چرخه عمر صلاحیت و اعتبار سنجی را توصیف می کند و عمق آزمایش را با ارزیابی ریسک مرتبط می کند. در جایی که یک سیستم PLC یا SCADA سوابق دسته ای را نگه می دارد، انتظارات یکپارچگی داده در مسیرهای حسابرسی، سطوح دسترسی کاربر و امضاهای الکترونیکی نیز اعمال می شود.
نتیجه عملی ساده است: محدوده اعتبارسنجی به مشخصات خرید تعلق دارد. هنگامی که دستگاه در اتاق تمیز شما ایستاده است، هیچ یک از طرفین اهرم زیادی باقی نمیمانند.
چهار مرحله صلاحیت و آنچه که هر یک ثابت می کند
چهار مرحله استاندارد هستند و هر کدام به یک سوال متفاوت پاسخ می دهند. رد شدن از یکی، یا تکرار آن با نام جدید، رایجترین دلیلی است که بسته صلاحیتی در طول بررسی رد میشود.
| مرحله | سوال پاسخ داده شد | شواهد معمولی | امضا شده توسط |
|---|---|---|---|
| دی کیو | آیا طرح برای محصول، ظرفیت و رژیم تمیز کردن مناسب است؟ | URS، P&ID، گواهی مواد، ارزیابی ریسک، بررسی طراحی فروشنده | QA و مهندسی |
| IQ | آیا دقیقاً همانطور که طراحی شده ساخته، تحویل و نصب شده است؟ | نقشه های ساخته شده، سوابق جوش و سطح، گواهی کالیبراسیون، اتصالات ابزار | مهندسی و QA |
| OQ | آیا در محدوده های تعریف شده تحت شرایط کنترل شده عمل می کند؟ | تست های چالش در حد بالا و پایین، بررسی زنگ هشدار و قفل، تأیید چرخه تمیز کردن | فرآیند و QA |
| پی کیو | آیا در تولید معمول به طور مداوم عمل می کند؟ | دسته های تولید متوالی، نتایج محصول در حال فرآیند و نهایی، گزارش انحراف | QA و تولید |
صلاحیت مجدد به تنهایی یک تمرین تقویمی نیست. محرکهای معمولی شامل یک محصول یا حلال جدید در همان ظرف، جابجایی لغزش، تعویض برد کنترل یا مبدل حرارتی، تعمیراتی که سطوح تماس محصول را لمس میکنند، و هرگونه روند تغییر کالیبراسیون که نشان میدهد یک ابزار دیگر قابل اعتماد نیست، میشود.
آنچه که یک تامین کننده باید با دستگاه تحویل دهد
قبل از امضا، لیست اسناد را بخواهید، زیرا این موارد قابل تحویل تا دهه آینده شما را دنبال خواهند کرد. یک ساختمان تامین کننده برای صنایع تحت نظارت باید قادر باشد:
- مشخصات مورد نیاز کاربر با معیارهای پذیرش قابل اندازه گیری، به عنوان مثال کنترل دمای ژاکت ± 1 درجه سانتیگراد، رطوبت نهایی ≤3٪، یا بازیابی حلال ≥98٪.
- یک گزارش صلاحیت طراحی که به آن مشخصات، از جمله P&ID، فهرست ابزار و مواد ساخت و ساز ارجاع میدهد - در مواردی که SUS304 قابل قبول است و در مواردی که تماس محصول نیاز به SUS316L دارد.
- گواهی مواد به EN 10204 3.1 به علاوه اسناد جوش؛ خطوط بهداشتی معمولاً زبری سطح داخلی را در محدوده 0.4-0.8 میکرومتر و جوش های نفوذ کامل مشخص می کنند.
- گواهیهای کالیبراسیون قابل ردیابی بر اساس استانداردهای ملی، با محدوده ابزاری که در واقع پنجره عملیاتی را پوشش میدهد نه فقط محدوده نمایش را.
- یک پروتکل آزمایش پذیرش کارخانه و گزارش امضا شده، و به دنبال آن یک آزمایش پذیرش محل که فقط تغییرات شرایط کارخانه را تکرار می کند.
- اسناد سیستم کنترل: نسخههای نرمافزار و سیستمافزار، رویه پشتیبانگیری و بازیابی، پیکربندی مسیر حسابرسی و نقشهای کاربر.
- داده های پشتیبانی تمیز کردن: نقشه های پوشش توپ اسپری، جریان CIP و فشار مورد نیاز، و نقاط تست کوپن.
- لیست تعمیر و نگهداری و قطعات یدکی با فواصل کالیبراسیون و صلاحیت مجدد توصیه شده.
ارزیابی ریسک تعیین می کند که چقدر آزمایش کافی است
ICH Q9 و ضمیمه 15 در یک راستا اشاره می کنند: ارزیابی ریسک تعیین می کند که چقدر تست متناسب است. یک تحلیل کوتاه و صادقانه حالت شکست و اثرات روی تجهیزات، پارامترهای مهم را از غیر بحرانی سریعتر از هر الگوی جدا می کند.
دو تکنیک حجم کار را واقع بینانه نگه می دارد. براکتینگ یک خانواده از موارد مشابه - پنج مخزن تخمیر یکسان، یا طیف وسیعی از اندازههای رگ با هندسه همزن یکسان - را به عنوان یک موضوع اعتبارسنجی، با یک پروتکل کامل برای یک واحد و تأیید اختصاری برای بقیه، در نظر میگیرد. آزمایش در بدترین حالت، به افراطهایی که مهم هستند فشار میآورد: حداکثر حجم دستهای، حداقل سرعت هم زدن، چسبناکترین محصول، کثیفترین بار تمیز کردن. آنچه مهم است این است که منطق برای هر چیزی که حذف شده است، نوشته شده است. حسابرسان یک طرد موجه را خیلی راحت تر از یک شکاف غیرقابل توضیح می پذیرند.
پارامترهای حیاتی که تصمیم می گیرند بگذرند یا شکست بخورند
پروتکل ها اغلب بر روی پارامترهایی که به زبان کیفی نوشته شده اند با شکست مواجه می شوند. "خلاء کافی"، "خشک کردن ملایم" یا "جداسازی خوب" قابل آزمایش نیستند. آنها را با تلورانس به اعداد تبدیل کنید و نحوه اندازه گیری هر یک را بیان کنید.
نامزدهای رایج در خطوط استخراج و تصفیه عبارتند از: پایداری دمای ژاکت یا بخار تحت بار کامل، سطح خلاء نسبت به نقطه جوش حلال، زمان ماند در اواپراتور فیلم در حال سقوط، کیفیت جداسازی بخار از مایع، راندمان جداسازی سانتریفیوژ پشته دیسک، سانتریفیوژ پشته دیسکی، سانتریفیوژ پشته دیسکی، بازیابی حلال یکنواخت و بازیابی حلال. در مراحل خشک کردن، یکنواختی معمولاً بیش از میانگین مهم است - یک دسته با میانگین رطوبت 2.9٪ با گسترش مثبت یا منفی 1.5٪، نیاز یکنواختی محتوا را برآورده نمی کند، حتی اگر میانگین به نظر قابل قبول باشد.
ادعای ظرفیت مستحق همان برخورد است. یک اواپراتور MVR که با نرخ تبخیر مشخص در آب تمیز درجه بندی شده است، هنگامی که تغذیه شروع به آلوده کردن سطوح انتقال حرارت می کند، رفتار متفاوتی دارد، بنابراین پروتکل باید شرایط رسوب و فاصله تمیز کردن را که در آن نرخ تضمین شده است، تعریف کند.
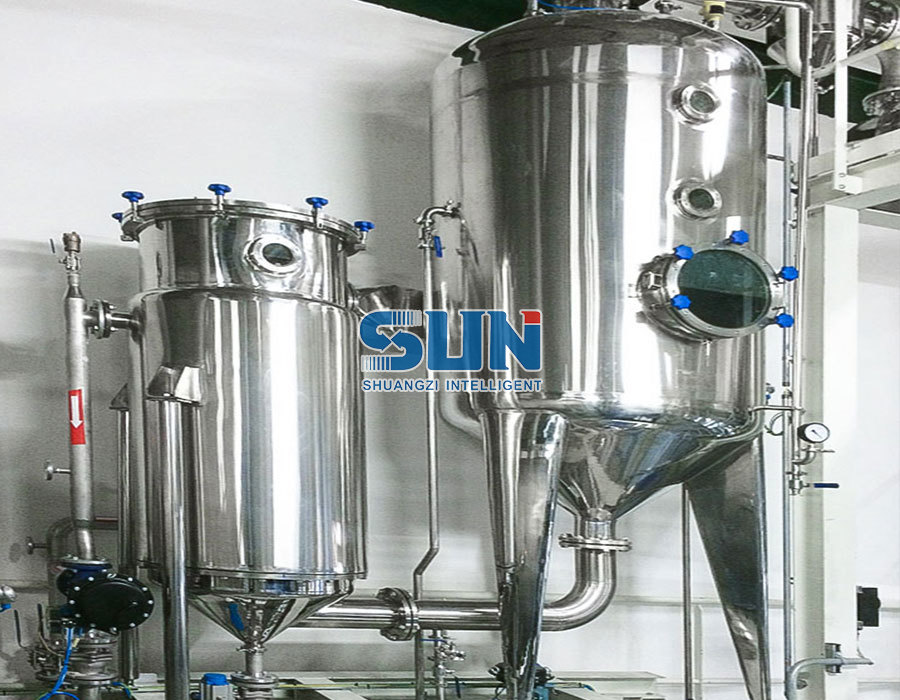
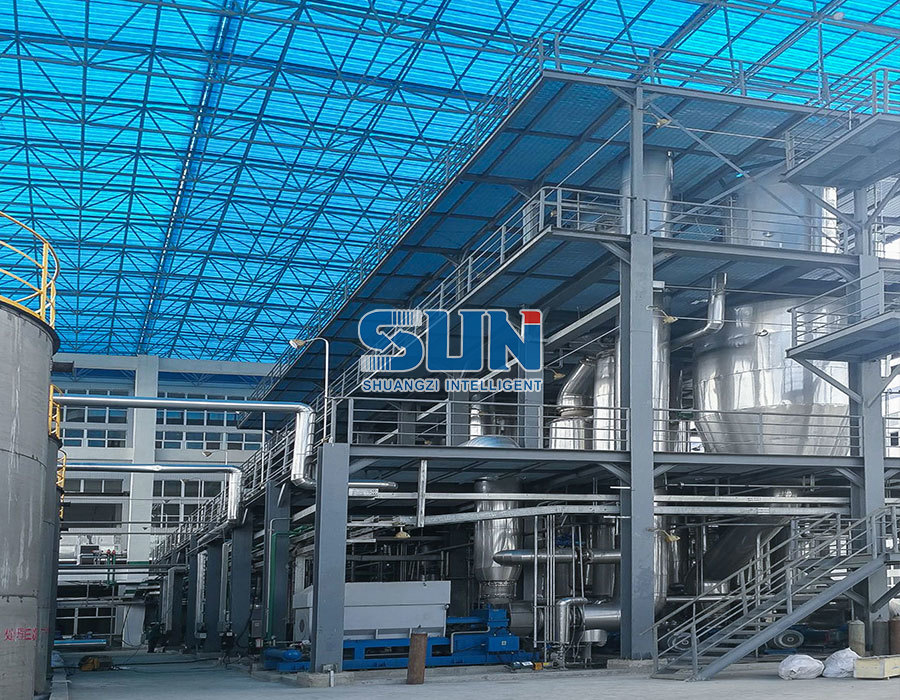 اواپراتور MVR توضیحات اواپراتور MVR: اواپراتور MVR (فشرده سازی مجدد بخار مکانیکی) یک دستگاه صرفه جویی در انرژی است که انرژی بخار ثانویه تولید شده توسط ... مشاهده محصول →
محدوده: تک واحد، لغزش یا خط کامل
نظم و انضباط Scope بیشتر از هر ابزار نرم افزاری در زمان اعتبار سنجی صرفه جویی می کند. سه سطح متداول است: یک واحد، یک اسکید فرآیند با پمپها، مبدلهای حرارتی و کنترلهای محلی، یا یک خط کامل که در آن یک تامینکننده مهندسی، ساخت تجهیزات، تهیه، نصب و راهاندازی را انجام میدهد. واجد شرایط بودن یک خط با یک طرف مسئول ساده تر است، زیرا خدمات شهری، کنترل دست دادن و محدوده کاری تضمین شده به جای تقسیم بین چهار فروشنده، در یک قرارداد قرار می گیرند.
وقتی دامنه، رابطها و معیارهای پذیرش از همان ابتدا به این ترتیب تعیین میشوند، کار صلاحیت عمدتاً به تأیید آنچه قبلاً توافق شده است تبدیل میشود - نکتهای که ارزش بررسی قبل از مناقصه را دارد، همانطور که در این راهنما به آن اشاره شده است. تجهیزات پروژه کلید در دست و آنچه خریداران صنعتی باید بدانند .
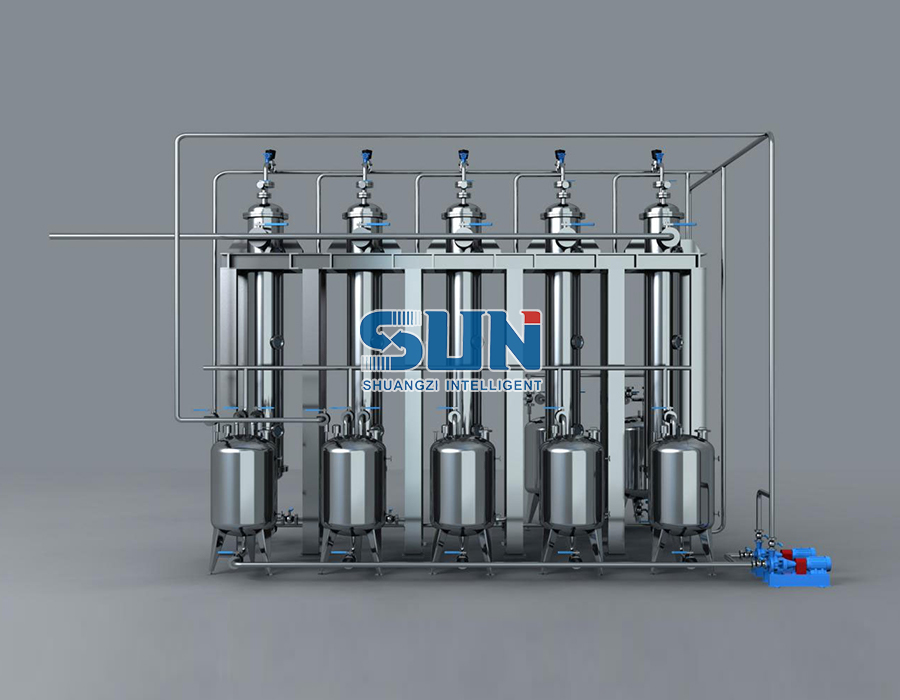
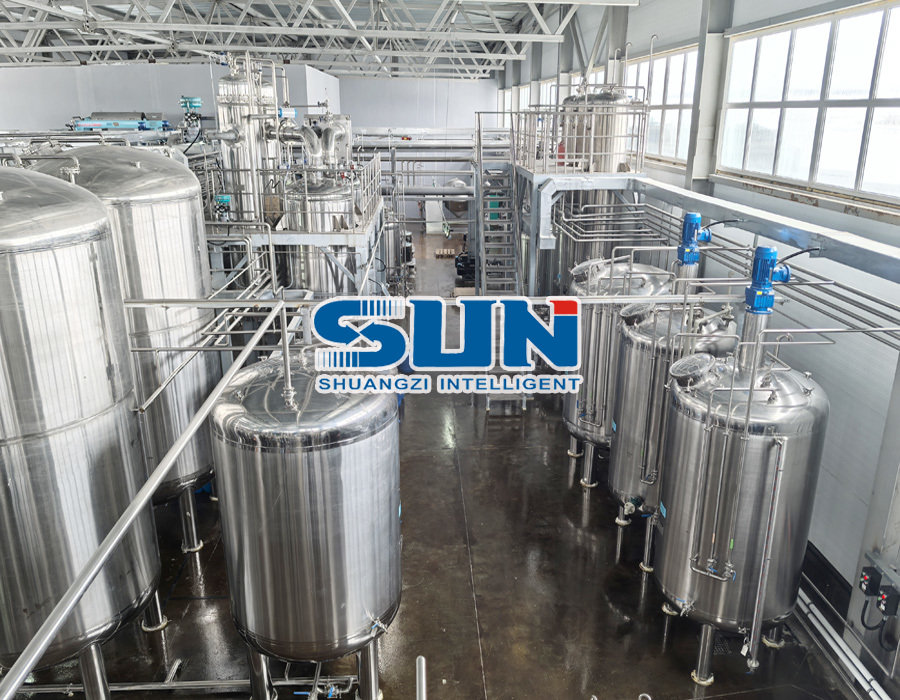 تولید کنندگان تجهیزات استخراج گیاهی پروژه کلید در دست خط تولید تجهیزات استخراج پکتین 3T مشاهده محصول →
ترازو پایلوت و پل مقیاس بالا
شواهد مقیاسپذیری سریعتر از هر بخش دیگری از فایل اعتبارسنجی پیر میشود. فرآیند توسعه یافته در یک ظرف 50 لیتری به ندرت به یک خط تولید 3000 لیتری بدون شگفتی در مخلوط کردن، انتقال حرارت یا توزیع زمان اقامت منتقل می شود. ایجاد فضای طراحی در مقیاس آزمایشی، سپس تأیید آن در مقیاس تولید در طول صلاحیت عملکرد، ترتیبی است که آن شگفتیها را از رکورد دستهای دور نگه میدارد.
به همین دلیل است که یک کارگاه آزمایشی و یک خط پلت فرم خودکار مبتنی بر GMP که استخراج، تبخیر، بارش و جداسازی، تخمیر و خشک کردن در دمای پایین خلاء را پوشش می دهد، ارزش اصرار بر روی آن را قبل از ثبت سفارش دارد. سپس آزمایشها روی همان خانواده تجهیزاتی اجرا میشوند که بعداً نصب خواهند شد، و محدودههای عملیاتی نوشته شده در پروتکلهای OQ و PQ به جای برونیابی، دادههای پشت خود را اندازهگیری میکنند.
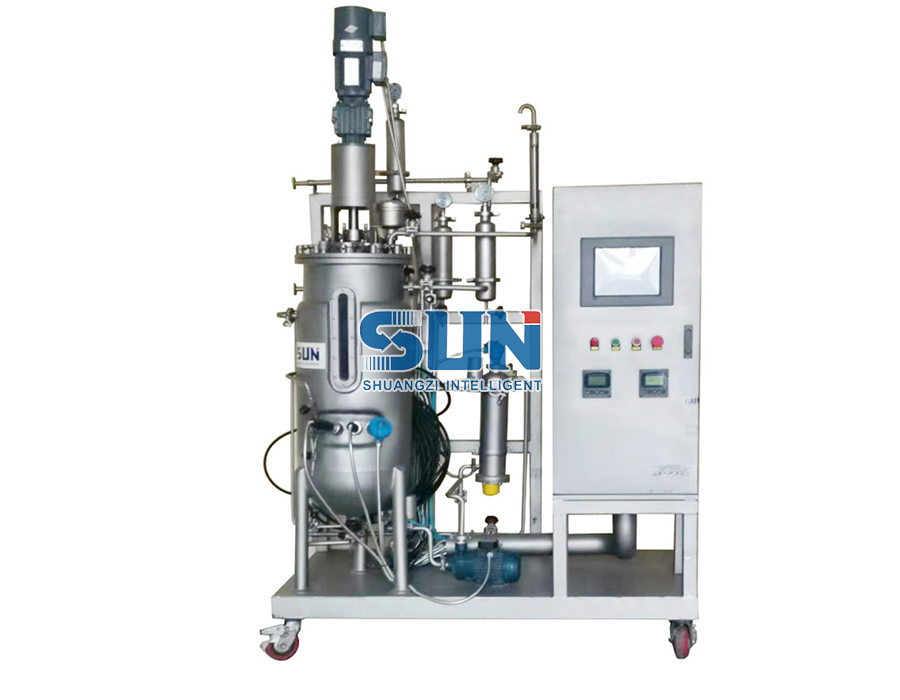 ترازو پایلوت آزمایشگاهی کشت میکروبی تخمیر کننده فولاد زنگ نزن مکانیکی همزن توضیحات محصول: مشاهده محصول →
خطوط تحویلی تمایل دارند از همان الگو پیروی کنند. در خط استخراج Taxus chinensis برای یک مشتری در بلژیک برای استخراج تاکسول ساخته شده است ، پنجره فرآیند ایجاد شده قبل از حمل و نقل همان چیزی است که پروتکل صلاحیت عملکرد بعداً در سایت مشتری تأیید می کند.
جایی که پروژه های اعتبار سنجی می لغزند
اکثر موارد بیش از حد به دنبال فهرست کوتاهی از دلایل قابل اجتناب هستند:
- مشخصات مورد نیاز کاربر پس از سفارش خرید نوشته می شود، بنابراین معیارهای پذیرش از آنچه تحویل داده شده است مهندسی معکوس می شود.
- جایگزینی مواد بی سر و صدا انجام می شود - SUS304 در جایی عرضه شد که SUS316L برای تماس با محصول مشخص شده بود.
- محدودههای ابزار، افراطهای عملیاتی واقعی را پوشش نمیدهند و سوابق کالیبراسیون را باطل میکنند.
- تست پذیرش کارخانه با مواد اولیه ایده آل و ابزارهای ایده آل اجرا می شود، بنابراین دستگاه را فقط در شرایط آزمایشگاهی ثابت می کند.
- ظرفیت به جای عصاره، آبگوشت یا دوغاب واقعی روی آب یا حلال نشان داده می شود.
- انحرافات در طول آزمایش ثبت می شوند اما هرگز به طور رسمی بسته نمی شوند.
- اسناد به یک زبان میرسند در حالی که اپراتورهایی که باید آن را دنبال کنند زبان دیگر را میخوانند.
- پوشش CIP به جای اینکه با رسانایی، دما و آزمایش ریبوفلاوین یا کوپن تأیید شود، از نقشه ها در نظر گرفته می شود.
- گواهیهای کالیبراسیون حتی قبل از شروع صلاحیت عملکرد منقضی میشوند.
دنباله ای واقعی برای خط گیاه شناسی یا تخمیر
جدول زمانی بر اساس اندازه پروژه متفاوت است، اما ترتیب به ندرت باید:
- مشخصات مورد نیاز کاربر را بنویسید و ارزیابی ریسک را انجام دهید - چهار تا شش هفته قبل از ثبت سفارش.
- قبل از انتشار، صلاحیت طراحی را مطابق با آن مشخصات بررسی و تأیید کنید.
- تست پذیرش کارخانه را در محل کار تامین کننده، با استفاده از مواد اولیه نماینده تا حد امکان انجام دهید.
- تحویل کامل، نصب و ضریب هوشی، از جمله بررسی های تایید و کالیبراسیون به عنوان ساخته شده.
- OQ را با محدودیت ها، آلارم ها، اینترلاک ها و چرخه تمیز کردن به چالش بکشید.
- PQ را روی دستههای تولید متوالی تحت شرایط معمول، با ثبت انحراف بسته، اجرا کنید.
- بررسی دوره ای و صلاحیت مجدد را برنامه ریزی کنید، یا زمانی که چیزی معنی دار تغییر می کند، آن را از طریق کنترل تغییر آغاز کنید.
خطی که بدون درام اعتبار را پشت سر می گذارد، خطی با ضخیم ترین کلاسور نیست. این شرکتی است که مشخصات، نقشه ها و سوابق آزمایشی آن از اولین بررسی طراحی تا آخرین رکورد دسته ای ثابت ماند. اگر در حال برنامه ریزی تجهیزات استخراج، تبخیر، جداسازی، تخمیر یا خشک کردن هستید، قبل از مقایسه قیمت ها بپرسید کدام مدارک صلاحیتی گنجانده شده است - پاسخ معمولاً بخش خوبی از شکاف بین دو قیمت را توضیح می دهد.